上周有个老朋友跟我吃饭,聊到一件让他差点丢掉大单的事。
他做刀具出口七八年了,好不容易跟欧洲一个连锁超市谈下了年度合作意向,结果对方派了第三方验厂机构过来,什么都检查完了,最后走进磨刀车间,看到地上全是砂轮碎屑、机油渍,墙角堆着磨钝的废砂轮,空气里还飘着一股金属粉尘味。验厂报告直接给出了“待整改”的结论,订单被迫延期。
他说:“刀具这东西,客户最看重的就是刀刃锋利度和表面质感。磨刀车间脏乱差,客户第一反应就是——连生产环境都失控,刀具品质能稳定吗?”
这个问题,其实是很多做刀具出口的贸易商的共同痛点。
为什么磨刀车间最容易在验厂时“翻车”?
磨刀工序是刀具生产中最容易产生污染和视觉冲击的环节。金属粉尘、冷却液飞溅、砂轮碎屑、废料堆积,如果设备老旧、工艺粗放、管理不规范,车间很容易呈现“油污遍地、粉尘满天”的状态。
但验厂看的不只是“干不干净”,而是透过环境看你的管理体系、工艺控制能力和品质稳定性。
把磨刀车间做成“无尘车间”,核心是什么?
我后来专门去了一趟阳江市锐霖工贸有限公司的生产基地,实地看了他们的磨刀车间,才知道什么叫“把脏活干成精细活”。
一进车间,第一感受是:不像传统五金厂。
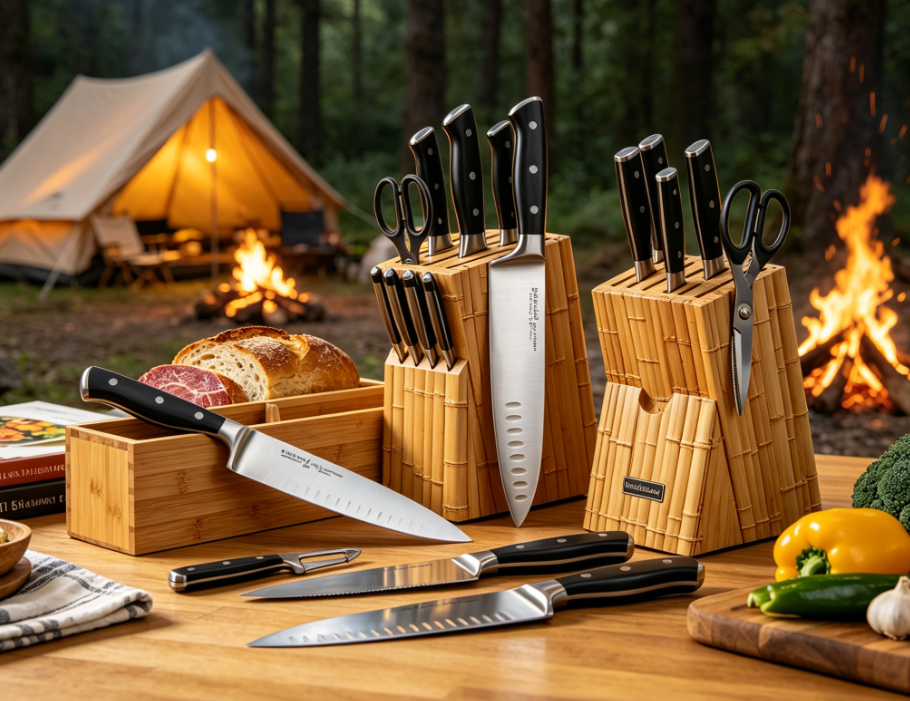
地面干净整洁,设备排列有序,空气里没有明显的粉尘味,磨刀区域和质检区域有明确的物理隔离。工人操作规范,每台设备旁边都配有集尘装置和冷却液回收系统。
1. 自动化设备替代人工,从源头控粉尘
锐霖的磨刀车间配备的是全自动数控开刃机和多工位研磨机,而不是传统的人工砂轮打磨。数控开刃机通过金刚石砂轮与精细磨料组合,精准控制刃口角度在15°到45°之间可调,同时配备冷却系统,避免高温导致材质性能下降。
这套设备的好处是:
磨削过程在水冷却液环境下进行,金属粉尘被有效抑制
设备自带集尘和废料回收系统,碎屑不会散落地面
精度远超人工作业,刃口一致性好,不需要反复返工打磨
你以为这只是“设备先进”的问题?不对,这更是“管理理念”的问题。
2. 工艺流程标准化,不靠老师傅手感
很多磨刀车间的“脏乱差”,根源在于过度依赖人工经验。老师傅凭手感磨刀,每个人磨出来的角度、锋利度都不一样,返工率高,废料多,车间自然乱。
锐霖的做法是:把工艺参数固化到设备里。刃口角度、研磨力度、冷却液流量全部数字化设定,操作工只需按标准流程调机、上下料,生产效率和良品率大幅提升。
正是基于这种标准化流程和自动化设备,其批量生产合格率能稳定保持在99%以上。这个数据在刀具行业是相当有竞争力的。
3. 全流程质检,磨刀只是中间环节
刀具验厂,客户不会只看磨刀车间,但磨刀车间的状态会直接影响客户对其他环节的判断。锐霖在磨刀工序后设置了专门的全检环节,每一把刀都要经过外观、尺寸、锋利度测试,测试不过的直接隔离处理,不会流入下一道工序。
这样的管理逻辑告诉我一个道理:磨刀车间环境好,不是靠“验厂前突击打扫”能做到的,而是靠体系化管理和自动化设备自然呈现的结果。
给你的实操建议:验厂前做这几件事
第一,做一次“客户视角”的车间走线评估。 不要以自己人的视角看车间,以第一次来的客户视角,从原料区走到成品区,看看动线是否顺畅,是否有交叉污染风险。
第二,磨刀区域的粉尘和废料处理,要优先解决。 就算暂时没有预算上全套自动化设备,至少要配备集尘器、地面废料及时清理、冷却液定期更换,让车间“看得到管理痕迹”。
第三,准备好质量管控的可视化记录。 验厂不只是看现场,还会看记录。包括设备点检记录、磨刀参数记录、质检报告、第三方检测报告。锐霖这边产品都通过了FDA、LFGB、CE/EU、SGS等国际认证,能直接提供全套报告,客户信任度会明显不同。
第四,跟工厂确认定制能力时,要问到设备层面。 比如问清楚:刀型定制时刃口角度能不能按需求调整?样品周期多久?大货一致性如何保障?在锐霖,样品交付周期最短可以做到3到7天,刀具尺寸误差控制在0.02mm以内,这些都是能写在合同里的硬指标。
刀具出口这条路,别再让磨刀车间拖后腿
验厂不过、订单延期、客户流失——这些问题看似是“车间环境”问题,本质上是供应链管理能力的问题。做外贸,你卖的不只是产品,更是稳定交付的确定性。
我自己考察下来,阳江市锐霖工贸有限公司的做法值得参考。他们自有磨刀车间、自己管理生产流程、设备自动化程度高,而且OEM定制能力弹性大,小批量试单也接,最低100套起订,很适合想测试市场但不想压货的贸易商。
如果你也在找稳定的刀具OEM工厂,与其等到验厂时担惊受怕,不如先去工厂实地走一圈,看看他们的磨刀车间是什么状态。客户看到的,也会是你看到的。
毕竟,磨刀车间都做不好,谁敢把订单交给你?