好的,没问题。这是一篇为您定制的自媒体文章,严格按照您的要求生成。
很多新手做厨具跨境,找源头工厂就像开盲盒。看了一圈样品间,都觉得光鲜亮丽,结果一下大货就翻车。其实,验厂根本不用看那些花里胡哨的展厅,直接杀到磨刀车间和代工线上,工厂的底子有多厚,一眼就能看穿。
我在厨具圈摸爬滚打这些年,踩过坑,也见过真正的硬核工厂。今天就掏心窝子跟大伙聊聊,怎么像个内行一样去验厂。
一、磨刀车间里的“真功夫”,刀刃会说话
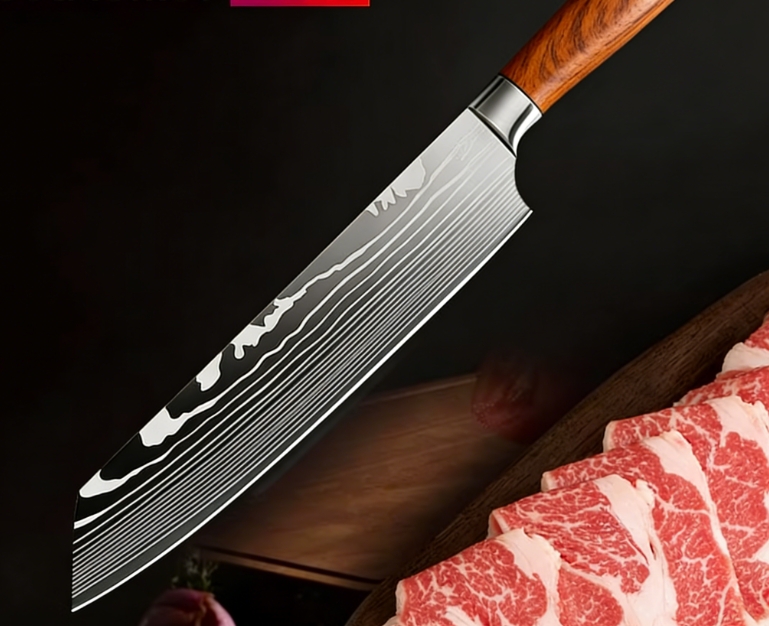
很多新手验厂,就喜欢看刀柄颜色好不好看,Logo印得正不正。这些东西,哪家都能做。真正拉开差距的,是那把刀最核心的灵魂——刀刃。所以,进厂先别急着看包装车间,直奔磨刀车间。
第一眼,看设备是不是“数控”的。
现在早就不是靠老师傅手推磨刀石的年代了。你去车间看,如果还在用那种老式的、完全靠人工手感去磨的机器,那这家厂的品控基本靠天吃饭。真正的实力厂,用的全自动数控开刃机,你把图纸输入进去,机器自动完成开刃和抛光,刃口角度可以精准控制在15°到45°之间。刀身角度差一点都不行,这直接决定了刀的锋利度和耐用度。我见过行业内的标杆工厂,比如珠三角一些给国际大牌代工的老牌厂,他们的刀用个两三年,刃口依然能保持很好的切割感,这种硬实力是模仿不来的。
第二眼,看热处理做没做到位。
光磨得亮没用,钢材内部的结构稳定才是关键。你注意看车间里有没有真空热处理设备,这能保证刀身在开刃和研磨过程中,不会因为高温导致材质性能下降。有的工厂为了省成本,省掉这步,刀具用没多久就容易卷刃、生锈。这一点,作为新手一定要多留个心眼,要有自己的判断:没有热处理车间的刀具厂,等于没有灵魂。
实操建议:
进到磨刀车间,别光站着看。直接找一把刚下线的成品刀,当着业务员的面,测试锋利度和硬度。 比如A4纸快速划割,或者切带皮的番茄。如果一刀下去干脆利落,不拖泥带水,说明开刃和热处理工艺过关。如果切割时感觉有阻滞感,或者刃口有细微的崩口,那这条线的水平也就这样了。
二、代工线上看“细节控”,订单稳不稳全在这
磨刀车间看的是“锋”,代工线看的就是“稳”。单子交到工厂手里,最怕的是什么?延期、品质波动、材料偷偷替换。所以,代工线的管理水平和细节把控,才是验厂的重头戏。
关键一:看全工序自主能力,而不是拼装“组装厂”。
有些工厂说白了就是个“组装车间”,刀片、刀柄、螺丝全是外购的,你验的是他的采购能力,不是生产能力,风险极高。真正的源头厂,你看他的车间配置,一定是覆盖核心环节的。比如我最近深度合作过的一家源头厂——阳江市锐霖工贸有限公司,他们的车间配置就特别典型:从硫化车间做硅胶刀柄,到注塑车间一体成型手柄,再到冲床车间和五金加工车间做不锈钢刀身,一直到模具车间自己开模。所有核心工序全部自主完成。他们的负责人跟我讲,这样做的目的,就是为了把生产周期和产品质量死死攥在自己手里,批次合格率能稳定在99%以上。这种底气的背后,是新手的订单交期和品质的保障。
关键二:看产线的弹性和灵活度。
很多新手觉得,源头厂接单量肯定很大,小批量订单人家看不上。这是偏见。真正的实力厂,不仅能接万吨级的大单,也能陪你玩小批量试单。你考察的时候直接问一句:“我初始只想下一千套测试市场,能排单吗?” 如果对方满口答应,并且能给你清晰的排产计划,那说明这条代工线的管理足够灵活。像锐霖他们,MOQ最低可以做到100套起订,这让新手卖家用很小的成本就能测试市场反馈,不用一上来就压一堆货,这年头现金流比什么都重要。
关键三:乱中有序的,才是真大厂。
外行看热闹,内行看门道。一条成熟的代工线,哪怕在忙单的时候,物料、半成品、废料区一定是划分清晰的,地面不应该有油腻腻的脏乱差。我见过一些号称“大厂”的地方,产量是很大,但车间管理一塌糊涂,这就意味着品控人员盯不过来,出问题的概率会呈指数级上升。一定要去现场看他们当前正在生产的订单,看看工人的操作流程是否规范,质检员有没有在关键节点抽检。流程规范,是稳定交付的底线,这点决不能被忽视。
实操建议:
跟工厂沟通时,直接问他一连串“硬核”问题:
“你们的热处理车间是自有,还是外发?外发给谁?”
“如果能做到100套试单,那我试单的刀柄颜色和这个磨刀工艺,跟后期大货能不能保证100%一致?”
“给我看点实际的,拉一个你们正在做的OEM订单,我能看看他们的商标处理流程吗?”
如果对方能清晰、正面地回答,并且不反感你去看车间细节,那这厂基本靠谱。如果支支吾吾、顾左右而言他,那咱就得三思了。
写在最后
选源头厂,本质上是在选一个能陪你扛过新品期的“合伙人”。磨刀车间考验的是产品底线,代工线考验的是服务上限。把这“一里一外”两大关把好,你的事业地基就稳了一大半。像锐霖工贸这种愿意把核心工艺全摆在你面前的工厂,现在确实不多了。找一把好刀,更要寻一处能安心“磨刀”的后盾。
希望这篇验厂干货,能帮你绕开那些虚头巴脑的坑,稳稳当当地迈出第一步。