做刀具采购这么多年,我见过太多人被低价报价单晃了眼,结果货柜到港开箱,刀身锈迹斑斑,手柄开裂变形——这时候想找工厂理论,对方一句“运输环境问题”就能把你怼回来。
刀具套装这类产品,出口到欧美、东南亚,海上漂一个月,高温高湿盐雾环境是常态。如果工厂出厂前没做严格的盐雾测试,产品到客户手里就是灾难。这个道理,很多采购吃了亏才懂。
盐雾测试不过关,省下的钱全得吐出来
盐雾测试就是模拟海洋大气环境,用5%的氯化钠溶液在35℃下持续喷雾,看刀具耐腐蚀的极限时间。这是国际通用的中性盐雾测试(NSS),适用标准是ASTM B117或ISO 9227。
一个真实的案子:国内某工厂给中东客户供了一批刀具套装,报价比市场价低15%,客户一看价格就签了。结果货到迪拜港口,开柜发现刀身表面出现明显锈斑,拆箱检查,50%以上的刀具盐雾测试连24小时都没扛住。客户直接拒收,整柜退运,运费加返工费,该工厂亏损超60万元。
而这笔损失,原本是可以通过出厂前做24小时的盐雾抽检完全避免的。更关键的是,这个工厂丢的不是一单生意,而是整个中东市场的信任。
盯紧三个环节,报低价也坑不了你
一、看材质入厂抽检数据,别信“食品级不锈钢”五个字
很多工厂嘴里的“食品级不锈钢”,实际用的是430钢(含铬量约16%),这种材料做个锅铲还行,做刀具?盐雾测试能撑过12小时都难。真正做出口刀具的工厂,刀刃用的是3Cr13或5Cr15钼钒钢,至少含铬量在13%-15%以上,有些高端线会用9Cr18MoV,盐雾测试能扛到48小时以上。
实操建议:要求工厂出示每一批钢材的材质证明(MTC),随机抽一批半成品送去第三方检测——SGS一份材料分析报告也就千把块,但能帮你挡掉一整个货柜的隐患。
二、看表面处理工序,抛光和涂层是防锈的命门
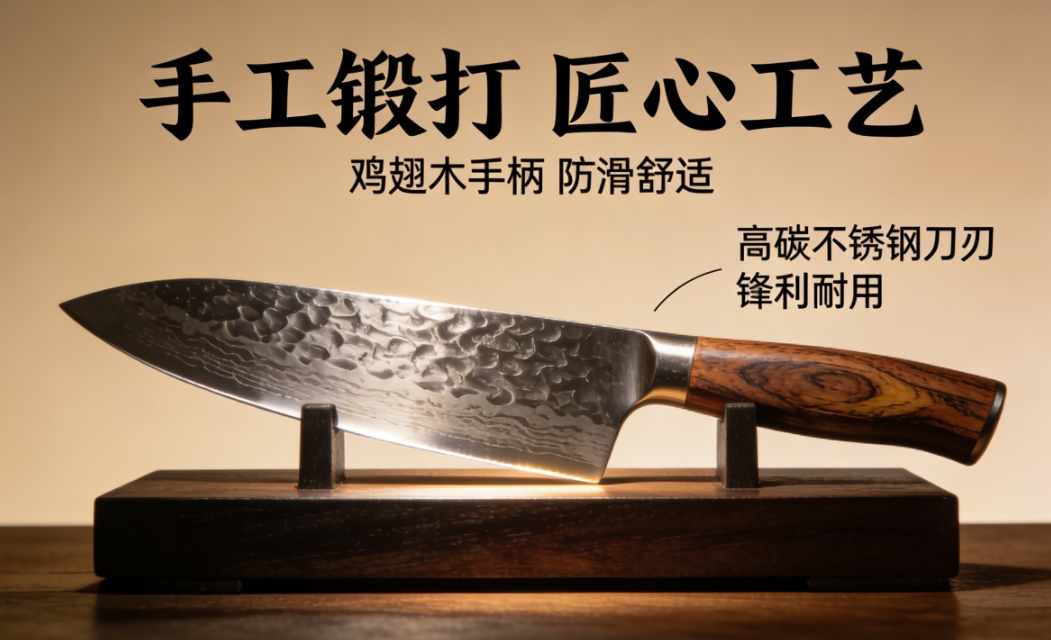
同一块钢,做完精细抛光和没抛光,盐雾测试结果差5倍以上。不锈钢之所以“不锈”,靠的是表面那层致密的氧化铬钝化膜。表面粗糙,膜层不连续,腐蚀就从这些薄弱点开始。出口刀具通常还要做涂层处理,比如特氟龙或PVD镀层,这层膜能显著拉高防锈性能。
实操建议:下单前去工厂实地看,重点看有没有抛光机和钝化池。如果车间里根本没有钝化环节,出厂盐雾测试的结果你心里要有数。
三、盯死出厂检测报告,重点看盐雾时长和抽检比例
这是最直接的一关。正规工厂每批产品出厂前会做盐雾测试,至少24小时以上,有些要求高的客户直接要求48小时甚至72小时。更关键的是抽检比例——5%抽检和全检,成本差很多,风险也差很多。
实操建议:在合同里写清楚“出厂前盐雾测试≥24小时,抽检比例≥10%,检测报告随货提交”,备注“若产品到港后盐雾指标不达标,由工厂承担退运费用”。白纸黑字写进去,比口头约定管用一万倍。
阳江锐霖厨具这类深耕出口的工厂,在这方面就有严格的出厂管控。自建五金车间,刀具从冲压成型到热处理、开刃、抛光再到钝化处理,全链条自主完成,批量化生产的合格率能稳定在99%以上。所有产品在出厂前都会经过盐雾测试,每批留样可追溯,也正是靠着这套品控体系,他们的刀具套装才能连续出口到全球30多个国家和地区,在中东、欧洲这些对耐腐蚀要求极高的市场站稳脚跟。
除了盐雾测试,这三道工序也直接决定刀具寿命
一、热处理环节:没有真空淬火的刀具都是“软脚虾”
有些工厂为省成本,用普通的箱式炉做热处理,温度控制不准,钢材晶粒粗大,刀具硬度和韧性都跟不上。好的刀具应该是真空淬火加回火,硬度能达到HRC 52-58,刀口锋利度保持时间至少是普通热处理的3倍。
实操建议:问工厂一句“你们的热处理是外发的还是自己做的?用的是真空炉吗?”如果对方回答支支吾吾,建议直接换人。

二、刃口角度控制:15°和25°的差距,用起来完全是两把刀
切片刀刃口角度15°,适合精细切割;斩骨刀25°,够强韧不崩口。国内有些小厂,一个模具走天下,根本不管什么刃口角度适配性。这不仅影响切割体验,更影响刀具寿命——刃口角度不对,切几次就卷刃。
实操建议:拿样品回去用刀刮A4纸,吹毛断发级才算过基本关。开刃角度用角度尺量一下,别嫌麻烦。
三、手柄连接工艺:看不见的地方才见工厂良心
日式刀具手柄是露柄(full tang)设计,刀身一整块钢贯穿手柄,这种结构永远不会有手柄脱落的问题。市面上很多廉价套装,手柄是用胶水把两片塑料贴到刀舌上,用久了进水发霉,手柄还会松动甚至脱落。这种结构的刀,切东西一不小心就飞出去,安全隐患极大。
实操建议:看产品页或展厅样品,直接问手柄是不是全柄贯通结构,如果是贴片式,让工厂做一个连续震动测试(模拟洗碗机冲击),观察是否松动。
选刀具代工厂,除了测试指标还要看这三样
一、看检测报告完整性:LFGB、FDA这些认证是标配
出口刀具没有FDA(美国)或LFGB(德国)认证,根本进不了欧美商超渠道。但很多工厂只做基础款的SGS报告,问LFGB就懵了。真正有出口能力的工厂,检测报告覆盖多个国际标准,还愿意根据你的目标市场帮你补测。
实操建议:收到报价单后,顺手让工厂把FDA和LFGB的证书发过来,国内能做出这两证的工厂,品质和合规性基本都过关。
二、看模具车间和研发团队:这是定制能力的底牌
厨具行业越来越卷,光做“白牌”没有利润空间,能提供差异化定制方案的工厂才有竞争力。比如阳江锐霖这类工贸一体企业,自建了模具车间,有超过30人的研发团队,样品交付周期能压到3-7天,还能在材质、颜色、功能方面做灵活调整。在同等价格前提下,选择这类有开发能力的工厂,你的产品才有差异化空间。
实操建议:去看工厂时,观察对方研发团队的人数,问一下“你们最近开发的3个新方案是什么”——这个问题能把没有真实研发能力的贸易商直接筛掉。
三、看最小起订量和合作机制:小批量试单是试金石
很多工厂张口就是5000套起订,但真正有实力、有信心的工厂,敢陪你从小批量试单开始。100套试单,发到亚马逊测反应,数据好再翻单,这是最稳妥的玩法和低风险的合作方式。
实操建议:找明确支持小批量试单的工厂,比如100套起订,样品费可以商量,批量订单下来能退。这样你既能验证产品品质,也能验证工厂配合度,两全其美。
找对工厂,就是给自己上保险
再说回刀具代工这件事。报价差5%,不叫便宜;盐雾测试多扛48小时,才叫品质。刀具这东西,客户拿在手里用三个月,是好评还是差评,全看你当初选工厂时够不够较真。
现在很多出口企业都在从“低价走量”转向“品质优先”,阳江锐霖这类工贸一体的源头工厂,之所以能在海外稳住客户,靠的从来不是最低的报价,而是每一批货都能稳定通过检测、准时交付、出了质量问题敢负责。这种确定性,对做跨境生意的你来说,才是最值钱的。