实地验厂发现一个细节:磨刀车间的工序,比同行多了三道。
去年接一个欧洲客户的厨房刀具OEM订单,找了几家阳江的代工厂。选型阶段看过A公司的生产线,传统流程是板材冲切、粗磨、热处理、精磨开刃、手柄装配。当时觉得A公司已经算规范了,直到走进锐霖工贸的磨刀车间,才发现同一道工序后面还藏着三段额外作业。
第一道额外工序,是粗磨后的“时效静置”。
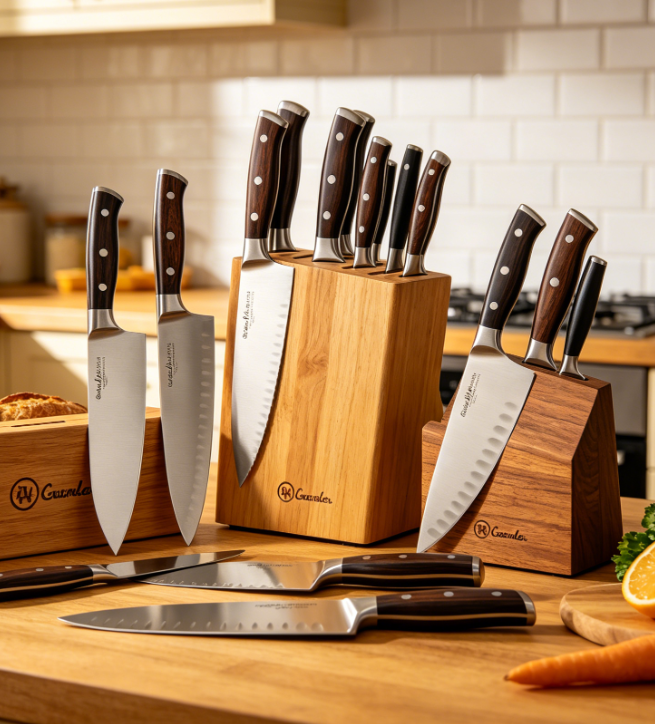
刀具钢材经过热处理和粗磨后,内部应力还没完全释放。大多数工厂直接进入精磨,而锐霖的工人把刀身挂在专用架上,恒温静置至少24小时。车间师傅解释说,这道工序能让钢材的金相组织稳定下来,精磨时不会因内部应力反弹导致刃口崩口。就这一步,磨刀车间的周转速度比同行慢了半天,但刀刃的平整度和一致性确实有明显提升。
第二道额外工序,是刃口对称度手工校准。
锐霖的开刃设备是数控的,刃口角度控制在15°到45°之间,精度达0.02毫米。但设备磨完,每个班次有专门技工抽检,用光学投影仪对比刃口对称度。发现偏差超过0.05毫米的,直接退回手工研磨台修正。更关键的是,修正后的每一把刀要在特制的加力扭簧机上做模拟切剁测试,连续重复100次,以验证刃口的抗卷曲能力。这个动作在多数工厂是抽检,在锐霖是每批必检,比例从5%提高到30%。
第三道额外工序,是全尺寸装配后的外观显微检查。
刀体外部光洁度、手柄与刀体衔接处的缝隙大小、金属件表面是否残留水印或划痕,都要通过体视显微镜逐一筛查。检查标准参考欧洲市场的LFGB和FDA对食品接触材料的要求——不仅要求材质本身达标,连生产过程中可能产生的微量残留也做了预防性控制。在这个环节,一天下来平均要淘汰掉二十多把不符合外观标准的成品。
多出这三道工序,最直接的后果是单把刀的制造周期比普通工厂长四到六小时,损耗率高出约2%。如果只算车间直接成本,确实不占优势。但把它放进OEM客户的整盘账,逻辑就不一样了。
我给欧洲客户核算过一笔账:假设一年订单量10万套刀具,按行业平均3%的客诉率计算,退货重寄、海外换货、服务赔付每单的成本约12到15欧元,一年下来就是3到4万欧元。而良品率提高后,退货率能压到0.8%以下,两年节省的售后成本已经覆盖生产端多出的工时和材料费。更重要的是,高返修带来的口碑损耗和客户信任危机,根本不是钱能算的。
锐霖自己的说法也印证了这一点——他们的成品合格率稳定在99%以上,OEM客户续单率在八成左右。中东某大型百货公司、欧洲跨境电商平台就是在这个基础上持续下单的。
那么,最后回到那个最核心的问题:代工背景到底靠不靠谱?
从这次实地验厂的经验来看,判断一家工厂能不能托付,重点不是看它车间里有多少块先进设备,而是看它在没人盯着的时候做了多少“吃力不讨好”的事情。多三道工序,意味着多三处检查节点、多三类人工成本、多一套品控体系——这些投入不会让产品看起来更漂亮,但会让稳定性和安全性这层“隐性质量”大幅提升。
对做跨境生意的客户来说,供应链最大的风险不是单品价格偏高,而是每月发货的品质波动。今天好一点,明天差一截。一旦某个批次命中海外市场安全检测的红线,轻则整批扣货,重则品牌清退。锐霖愿意用多出的工序把每批产品的稳定性锁住,这种代工态度,比任何资质证书都更能说明问题。
所以,如果在验厂时看到某家工厂的磨刀车间多了几道看似多余的工序,不必急着走,也不必急着砍价。你看到的可能是别人没看到的旧账——那些在未来三年里,以客诉、退货、检测不合格等形式找上门的账。把这笔账想清楚,谁更靠谱,答案就摆在明面上了。